数控车床面板编程是数控加工的核心技能之一,指操作人员通过机床控制面板(含MDI面板与机床操作面板)进行程序输入、编辑、对刀、校验与自动加工的全过程。要"看懂"面板并进行编程,需从面板组成、按键功能、编程步骤、代码体系、对刀与坐标系建立、程序校验等方面系统掌握。
一、认识数控车床面板的两大组成部分
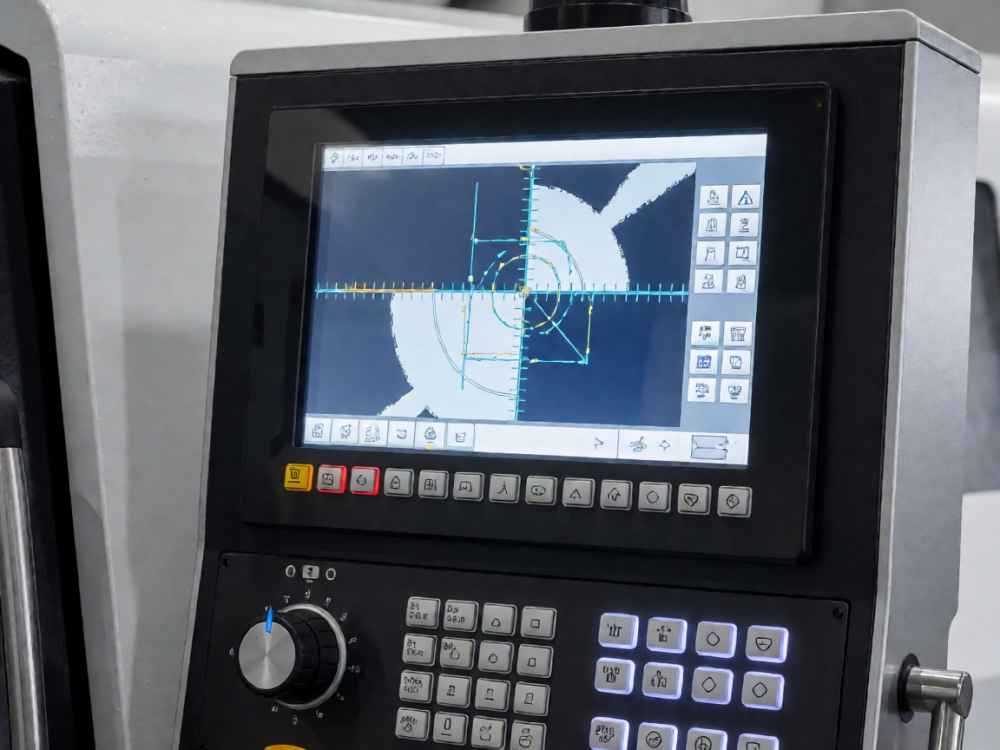
数控车床面板通常分为MDI面板(手动数据输入面板,即编程用键盘/显示器)与机床操作面板(控制机床动作的按钮与旋钮)两部分。MDI面板用于程序编辑、参数设置、位置与诊断显示;机床操作面板用于控制主轴启停、进给、刀架动作、循环启动与进给保持等。常见系统有FANUC(发那科)、SIEMENS(西门子)、GSK(广数)、KND(凯恩帝)、MITSUBISHI(三菱)等,按键布局略有差异,但功能逻辑相通。
二、MDI面板主要按键与显示页面识别
POS(位置)键用于显示绝对坐标、相对坐标、机床坐标与剩余移动量;PROG(程序)键用于程序的显示、输入与编辑;OFFSET/SETTING(刀补/设置)键用于刀具补偿、磨损设置与系统参数;SYSTEM(系统)键用于诊断与参数;MESSAGE(报警)键用于查看报警信息;CUSTOM/GRAPH(图形)键用于刀具轨迹模拟。
编程相关核心按键还包括:EDIT(编辑)方式键用于程序输入与修改;MDI方式用于输入并执行单段程序;INSERT(插入)、DELETE(删除)、ALTER(替换)、EOB(程序段结束符;)、CAN(取消)、INPUT(输入)以及地址/数字键区。掌握"程序号O、顺序号N、准备功能G、辅助功能M、主轴转速S、进给量F、刀具号T、坐标字X/Z/U/W"等地址符的含义,是看懂面板编程的基础。
三、面板编程的基本步骤
第一步,分析与编制工艺:明确工件图样,确定装夹方式、加工工序、刀具种类、切削用量(主轴转速S、进给F、背吃刀量)与走刀路线,这是编程的前置依据。
第二步,建立工件坐标系与计算坐标:数控车床一般采用X、Z两轴,X为径向(直径编程)、Z为轴向。工件坐标系原点通常设在工件右端面与主轴轴线的交点(或左端面)。编程前需进行基点与节点坐标计算,确定各程序段的起点与终点。
第三步,输入与编辑程序:在EDIT(编辑)方式下,按PROG键,输入程序号如"O0100"后按INSERT,再逐段输入程序内容,每段以EOB(;)结尾。利用INSERT、DELETE、ALTER键进行插入、删除与替换修改。程序由程序开始符(%)、程序号、程序段、程序结束符构成。
第四步,对刀与设置刀具补偿:通过对刀确定机床坐标与工件坐标的差值并写入刀补寄存器。常用方法有试切法对刀:手动车削工件端面与外圆,沿某轴退刀后,测量实际尺寸,将该值输入对应刀补的X或Z补偿地址,从而建立工件坐标系(如G54或T刀补对应的刀位点)。
第五步,程序校验与试运行:先利用图形模拟(GRAPH)在空运行状态下绘制刀具轨迹,检查路径是否干涉、是否过切;再将进给倍率调低,采用单段(SBK)方式试切削首件,确认安全后进入自动循环。
四、必须掌握的常用代码体系
准备功能G代码:G00快速定位、G01直线插补、G02顺时针圆弧插补、G03逆时针圆弧插补、G04暂停、G20/G21英制/公制、G28返回参考点、G32/G33螺纹切削、G40取消刀补、G41/G42刀尖圆弧半径左右补偿、G50设定坐标系或主轴最高转速限制、G54~G59选择工件坐标系、G70精加工循环、G71外圆粗车复合循环、G72端面粗车循环、G73封闭轮廓粗车循环、G75切槽循环、G76螺纹切削复合循环、G90单一外圆切削循环、G92螺纹切削固定循环、G94端面切削循环、G96恒线速控制、G97取消恒线速、G98每分钟进给、G99每转进给。
辅助功能M代码:M00程序暂停、M01选择暂停、M02程序结束、M03主轴正转、M04主轴反转、M05主轴停止、M08切削液开、M09切削液关、M30程序结束并返回程序头、M98子程序调用、M99子程序返回。
五、面板编程与操作的关键注意事项
必须严格遵守"先模拟、后试切、再批量"的原则,程序未经校验禁止直接自动运行;试切首件时进给倍率与快移倍率应置于低挡,并配合单段执行逐步确认;运行中遇异常应立即按进给保持(FEED HOLD)或急停(EMERGENCY STOP)。
安全高度与退刀要明确:换刀、测量前应将刀具移至安全位置,避免刀架与工件、尾座干涉;螺纹切削要注意引入量与退刀量,防止乱扣;刀尖圆弧半径补偿在锥面与圆弧加工时必须启用,否则会产生过切或欠切误差。
程序输入后应核对机床坐标系(G53)与工件坐标系关系,确认对刀数据准确写入对应刀号寄存器;长期停机或断电后应重新回零(返回参考点)以建立机床坐标系。不同系统(如FANUC的G50/G54、广数的T刀补对刀)在坐标系建立方式上存在差异,编程与对刀时务必以对应系统的操作手册为准。
查看详情
查看详情