可编程控制器(PLC)是一种以微处理器为核心、集成了逻辑控制、顺序控制、定时、计数、算术运算和通信联网功能的工业控制装置。其典型应用实例覆盖了工业现场的主要控制场景,以下按应用类型和专业实例进行说明。
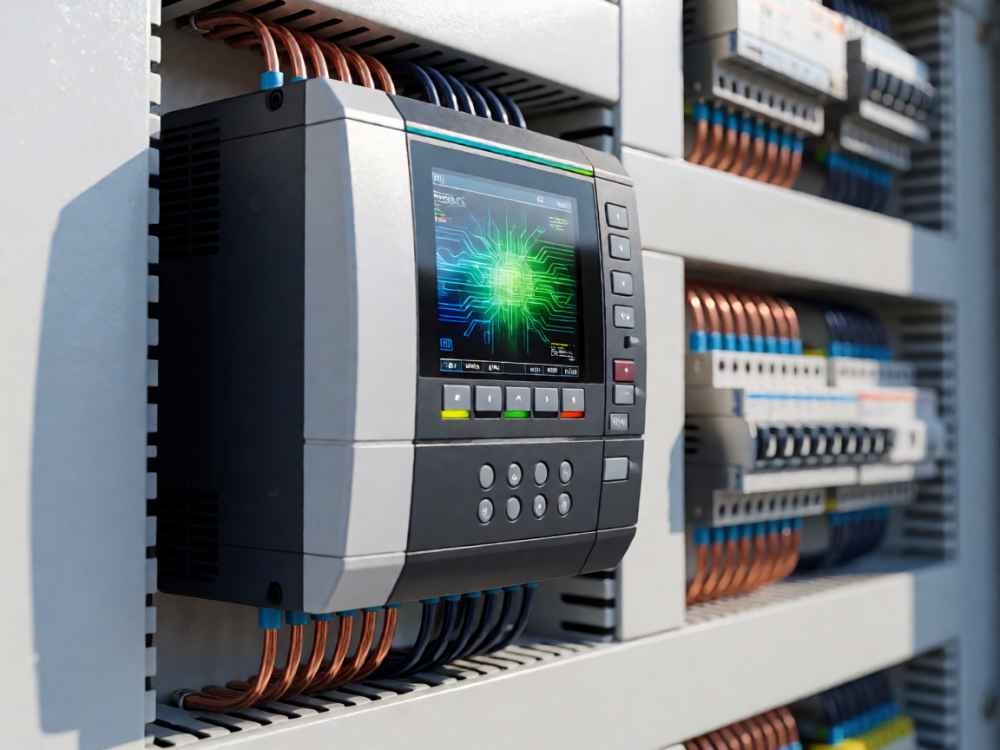
一、开关量逻辑控制——这是PLC最基础、最广泛的应用形式。例如在电镀生产线中,PLC根据工件到位、夹紧、升降等限位开关信号,按照工艺步骤控制电磁阀、继电器和接触器的通断,实现工件在多个镀槽之间的自动转移。又如在组合机床和注塑机控制中,PLC对按钮、行程开关、热继电器等开关量输入信号进行逻辑运算,输出控制电机起动、液压换向和报警灯,完成设备启停、运动互锁和顺序动作。
二、运动控制——PLC可通过高速脉冲输出或专用运动控制模块,对步进电机或伺服电机进行方向、速度和位置控制。典型实例是自动板材送料机:PLC读取编码器反馈,控制伺服驱动器,使送料辊按设定长度精确进给,并在到位后触发冲剪机构动作。另一个实例是数控机床刀库控制,PLC根据程序指令控制机械手完成选刀、换刀、定位和锁紧,实现刀具的自动管理和交换。
三、过程控制——在连续生产过程中,PLC可以构成闭环控制系统。以锅炉汽包水位控制为例,PLC通过模拟量输入模块采集差压式液位变送器信号,将其与设定值比较后,利用PID算法输出控制信号,经模拟量输出模块调节给水调节阀的开度,使水位稳定维持在设定范围。类似应用还有化工反应釜温度控制和恒压供水控制,后者通过压力传感器和变频器实现水泵转速的自动调节。
四、顺序控制——在离散制造业生产线上,PLC按照工序步骤和时间条件逐步切换执行机构。典型实例是汽车焊装生产线:PLC采用顺序功能图(SFC)组织各工位动作,包括夹具夹紧、焊接机器人起动、自动滑台输送和定位停止。任何一个工位未完成或发生故障,前后工位均按联锁条件暂停并报警,避免工件堆积和误动作。
五、数据处理与配方管理——PLC可以完成数据采集、运算、记录和显示。例如在混凝土配料系统中,PLC读取多个称重传感器的质量信号,对物料落差进行修正,按设定配方依次控制砂、石、水泥和水的给料比例。同时,PLC将生产批次、实际重量和质量判定结果上传至上位机,用于产量统计和质量追溯。
六、通信联网控制——现代PLC支持EtherNet/IP、Profibus、Modbus、CC-Link等现场总线协议。典型实例是智能工厂SCADA系统:多台PLC分别控制不同工段,通过工业以太网接入中央监控计算机;上位机通过OPC UA读取PLC数据,并向PLC下发配方和调度指令,实现远程监控与设备协同。另一个实例是污水处理厂中格栅机、提升泵、曝气风机和加药装置由PLC分站控制,并通过光纤环网与中央控制室通信。
经典实例一:十字路口交通信号灯控制——PLC输入端接启动、停止按钮和运行方式选择开关,输出端接红、黄、绿三色信号灯。利用定时器构成秒脉冲发生器,按照时间和计数值控制东西方向与南北方向的相位循环:南北绿灯亮时东西红灯亮;南北黄灯亮后东西绿灯亮;同时可设置左转箭头和夜间黄灯闪烁控制。梯形图程序采用多种定时器级联和辅助继电器互锁,确保不会出现四个方向同时绿灯的冲突状态。
经典实例二:电梯PLC控制系统——电梯轿厢内的指令按钮、各楼层召唤按钮和楼层感应器作为PLC输入;输出继电器控制门机、上行接触器和下行接触器。PLC根据当前轿厢位置和指令方向,采用“方向优先”和“最远层反向截梯”算法选择目标楼层;同时通过定时器实现开关门延时、超载检测和自动平层。该应用综合了开关量逻辑、楼层计数和安全互锁,是PLC复杂逻辑控制的代表性实例。
经典实例三:变频恒压供水系统——在城市二次供水或工业循环水系统中,PLC通过模拟量模块读取水管出水口压力信号,经PID控制输出4~20mA信号给变频器。系统根据压力偏差自动调节水泵转速;当单台泵运行到最高频率仍无法满足压力设定值时,PLC将另一台水泵切换为工频启动,同时变频泵降速运行,依次实现多泵软切换。该实例体现了模拟量采集、PID闭环调节和多设备协调控制的综合应用。
扩展实例:自动化立体仓库堆垛机控制——PLC通过条码识别或激光测距定位堆垛机的水平与垂直位置,控制变频器驱动行走电机和提升电机,使货叉自动伸入指定货格完成入库或出库。仓库管理计算机通过串行通信或以太网向PLC发送任务指令,PLC实时回报任务状态和故障信息。该应用涉及定位控制、速度曲线调整和信息管理接口,属于PLC在物流自动化中的典型代表。
从上述实例可以看出,PLC典型应用的核心是将开关量逻辑控制、模拟量过程调节、运动定位和网络通信集成于统一的控制平台。实际工程中,需要根据I/O点数、控制精度、响应速度和通信协议选择合适的PLC型号、扩展模块及编程语言,例如梯形图、功能块图、结构化文本和顺序功能图,同时应将安全联锁和故障诊断逻辑作为程序设计的重点。

查看详情
查看详情