欧米茄(OMEGA)折弯机作为数控钣金加工设备,其编程代码严格遵循数控系统(CNC)指令体系。目前主流欧米茄折弯机多采用Delem(荷兰帝勒姆)、Cybelec(瑞士西贝莱克)或ESA(意大利)等品牌控制器,编程代码主要由工步参数、材料参数、角度补偿三大部分组成。
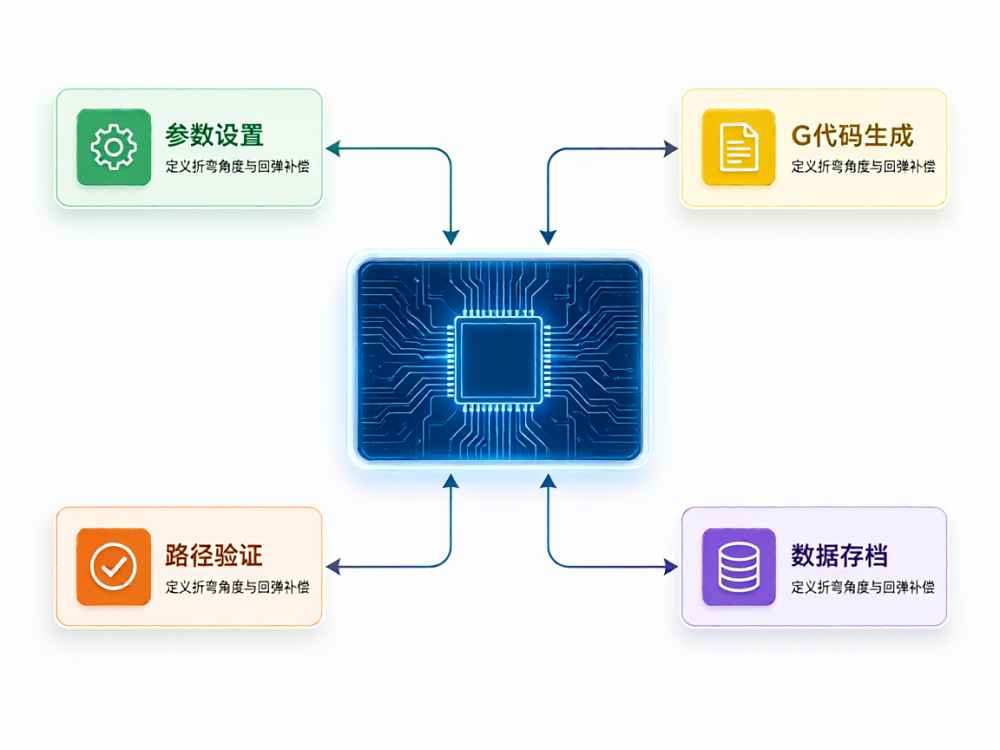
一、编程代码的基本结构
欧米茄折弯机编程代码通常采用工步制(Step-by-Step)方式,每个折弯工步对应一段独立的代码块。典型代码结构如下:
% PROGRAM_NUMBER: OMEGA-001
MATERIAL: {板厚=3.0mm, 板长=2500mm, 材料类型=Q235}
TOOL: {上模=88°V12, 下模=V16}
STEP 001: ANGLE=90°, X_AXIS=500.00mm, R_AXIS=250.00mm, Z_AXIS=0.00mm
STEP 002: ANGLE=90°, X_AXIS=800.00mm, R_AXIS=400.00mm, Z_AXIS=0.00mm
STEP 003: ANGLE=45°, X_AXIS=1200.00mm, R_AXIS=600.00mm, Z_AXIS=0.00mm
CROWNING: AUTO=ON, VALUE=0.35mm
SPEED: FAST=100mm/s, SLOW=10mm/s, PRESS=5.0mm/s
二、关键代码参数详解
1. 角度参数(ANGLE):定义每个工步的目标折弯角度,单位为度(°)。角度精度通常要求达到±0.1°,编程时需考虑回弹补偿值,即实际编程角度=目标角度+回弹补偿。
2. 轴定位参数:包括X轴(后挡料前后位置)、R轴(后挡料上下位置)、Z轴(后挡料左右位置),单位均为毫米(mm)。这些参数决定板材在模具中的定位精度,直接影响折弯尺寸公差。
3. 滑块行程参数(Y轴):控制上模下行深度,与折弯角度直接相关。编程时通过角度-行程换算表计算,对于90°折弯,行程通常为板厚×0.8~1.2(取决于V型槽开口宽度)。
4. 压力参数(TONNAGE):设定折弯力,单位通常为kN或吨。计算公式为:P = (板厚² × 板长 × 材料系数) / V型槽开口宽度。欧米茄系统支持自动压力计算,也可手动输入。
5. 补偿参数(CROWNING):用于补偿滑块和机架的弹性变形,通过工作台凸轮补偿系统实现。编程时输入补偿值(mm)或选择自动补偿模式,系统根据板厚和折弯力自动生成补偿曲线。
三、Delem控制系统编程代码示例(欧米茄常用)
Delem DA-66T/DA-69T是欧米茄折弯机最常用的控制器,其编程代码采用图形化界面+参数化输入方式,核心指令如下:
; 欧米茄折弯机 Delem DA-66T 程序代码
; 程序号: P0001
MATERIAL: THICKNESS=3.0, LENGTH=2000
TOOL: PUNCH=88°V12, DIE=V16, MOUNT=STANDARD
; 工步1: 折弯90°,后挡料位置500mm
STEP 1:
ANGLE = 90.0°
X_POS = 500.00
R_POS = 250.00
Z_POS = 0.00
Y_DEPTH = 8.50
TONNAGE = 120.0 kN
CROWNING = AUTO
; 工步2: 折弯45°,后挡料位置800mm
STEP 2:
ANGLE = 45.0°
X_POS = 800.00
R_POS = 400.00
Z_POS = 0.00
Y_DEPTH = 12.30
TONNAGE = 150.0 kN
CROWNING = AUTO
四、Cybelec控制系统编程代码示例
Cybelec DNC 880S/900是另一款常见控制器,编程代码采用面向对象的指令集:
; 欧米茄折弯机 Cybelec DNC 880S 程序
; 程序名称: OMEGA_90
DEFINE MATERIAL:
THICKNESS=3.0mm,
WIDTH=2000mm,
YIELD_STRENGTH=235N/mm²
DEFINE TOOL:
PUNCH_TYPE=1, ; 1=88°标准上模
DIE_WIDTH=16mm, ; V16下模
DIE_ANGLE=88°
PROGRAM:
BEND 1: ANGLE=90°, X=500mm, R=250mm, Z=0mm
BEND 2: ANGLE=90°, X=800mm, R=400mm, Z=0mm
BEND 3: ANGLE=45°, X=1200mm, R=600mm, Z=0mm
RUN:
AUTO_CROWNING = ON
BENDING_SPEED = 10mm/s
PRESSING_SPEED = 5mm/s
五、编程代码的核心逻辑与技巧
1. 回弹补偿编程:对于碳钢,90°折弯回弹量通常为0.5°~1.5°;对于不锈钢,回弹量为2°~4°。编程时需在目标角度基础上减去回弹补偿值,即:编程角度=目标角度-回弹角。欧米茄系统支持角度自动修正功能,通过首件试折弯后自动修正后续工步角度。
2. 后挡料定位编程:后挡料位置计算公式为:X = L - (V/2) - δ,其中L为折弯边长度,V为下模V型槽开口宽度,δ为补偿系数(通常为0.1~0.3mm)。欧米茄系统支持多轴联动,X、R、Z三轴可同时动作,编程时需设置轴移动顺序以避免碰撞。
3. 工步顺序优化:编程时应遵循从外到内、从小到大的原则,优先折弯远离参考边的工步,减少累积误差。对于对称件,应采用对称工步编排,保证工件应力分布均匀。
4. 碰撞检测编程:欧米茄系统内置三维碰撞检测功能,编程时需输入工件尺寸、模具尺寸、滑块行程等参数。若检测到干涉,系统会提示修改工步顺序或调整模具。
六、代码格式规范与注意事项
欧米茄折弯机编程代码需遵守以下规范:
1. 单位制:统一使用公制单位(mm、kN、°)。
2. 坐标原点:通常设定在折弯机中心线,X轴正方向为后挡料方向,Y轴正方向为滑块下行方向。
3. 编程精度:角度保留0.1°,位置保留0.01mm,压力保留0.1kN。
4. 程序命名:建议采用产品图号+版本号的命名规则,如“PLATE-001-R1”,便于程序管理和追溯。
5. 数据备份:程序应定期备份至USB存储设备或网络服务器,防止数据丢失。欧米茄系统支持以太网远程编程,可通过OPC UA协议连接MES系统实现程序自动下发。
6. 安全联锁编程:编程代码中必须包含安全联锁指令,如光幕保护、紧急停止、双手操作等逻辑,确保操作人员安全。
七、典型编程代码完整示例(欧米茄标准折弯程序)
以下是一个完整的4工步折弯程序示例,用于加工U型件(板厚3mm,板长1500mm):
; ============================================
; 欧米茄折弯机 编程代码
; 程序号: OMEGA-U-001
; 产品: U型支架
; 材质: Q235冷轧板, 板厚=3.0mm, 板长=1500mm
; ============================================
PROGRAM_HEADER:
VERSION = 1.0
UNIT = METRIC
MATERIAL = Q235
THICKNESS = 3.0mm
LENGTH = 1500mm
TENSILE_STRENGTH = 370MPa
YIELD_STRENGTH = 235MPa
TOOL_SETUP:
PUNCH = 88°V12 (R0.8)
DIE = V16 (16mm开口)
DIE_ANGLE = 88°
DIE_RADIUS = R1.0
MOUNT = STANDARD
STEP_SEQUENCE:
; 工步1: 折弯90° (左端)
STEP 1:
BEND_ANGLE = 90.0°
X_POSITION = 300.00mm
R_POSITION = 150.00mm
Z_POSITION = 0.00mm
Y_DEPTH = 8.50mm
TONNAGE = 95.0kN
CROWNING = AUTO
BEND_LENGTH = 1500.0mm
SPEED_PROFILE = {FAST=120mm/s, SLOW=8mm/s, PRESS=4mm/s}
; 工步2: 折弯90° (右端)
STEP 2:
BEND_ANGLE = 90.0°
X_POSITION = 700.00mm
R_POSITION = 350.00mm
Z_POSITION = 0.00mm
Y_DEPTH = 8.50mm
TONNAGE = 95.0kN
CROWNING = AUTO
BEND_LENGTH = 1500.0mm
SPEED_PROFILE = {FAST=120mm/s, SLOW=8mm/s, PRESS=4mm/s}
; 工步3: 折弯135° (内侧折弯)
STEP 3:
BEND_ANGLE = 135.0°
X_POSITION = 450.00mm
R_POSITION = 225.00mm
Z_POSITION = 0.00mm
Y_DEPTH = 5.20mm
TONNAGE = 80.0kN
CROWNING = AUTO
BEND_LENGTH = 1500.0mm
SPEED_PROFILE = {FAST=120mm/s, SLOW=6mm/s, PRESS=3.5mm/s}
; 工步4: 折弯135° (内侧折弯)
STEP 4:
BEND_ANGLE = 135.0°
X_POSITION = 850.00mm
R_POSITION = 425.00mm
Z_POSITION = 0.00mm
Y_DEPTH = 5.20mm
TONNAGE = 80.0kN
CROWNING = AUTO
BEND_LENGTH = 1500.0mm
SPEED_PROFILE = {FAST=120mm/s, SLOW=6mm/s, PRESS=3.5mm/s}
END_PROGRAM:
TOTAL_STEPS = 4
CYCLE_TIME = 32.5s
CALCULATED_TONNAGE = 95.0kN
CROWNING_TABLE = {STEP1=0.30mm, STEP2=0.30mm, STEP3=0.25mm, STEP4=0.25mm}
八、编程代码的调试与优化
在欧米茄折弯机上进行程序调试时,需遵循以下步骤:
1. 首件试折:编程完成后,先以低速、小行程试折首件,检查角度精度、定位尺寸、模具干涉等情况。
2. 角度修正:实测首件折弯角度后,将误差输入系统角度校正表。欧米茄系统支持自动校正,通过激光角度测量系统实时监测折弯角度并自动修正Y轴行程。
3. 位置补偿:若首件定位尺寸超差,通过X轴偏置补偿修正。补偿值计算公式为:ΔX = (实测值-目标值)/2,输入系统后自动更新后续工步位置。
4. 压力优化:根据折弯力-行程曲线,优化保压时间和快下/慢下速度,减少冲击振动,提高折弯表面质量。
5. 批量生产:调试合格后,锁定程序并保存至程序库。批量生产时,系统通过材料批次监控自动调整压力补偿,确保批量一致性。
九、常见编程代码错误与排除
欧米茄折弯机编程中常见错误包括:
1. 角度补偿错误:未考虑回弹补偿,导致折弯角度偏大。解决:输入角度修正值,或开启自动角度校正功能。
2. 后挡料碰撞:X轴位置设置过小,导致工件与上模碰撞。解决:增大X轴位置或调整工步顺序。
3. 压力设定不足:导致折弯角度不足或工件变形。解决:按公式重新计算折弯力,确保压力≥计算值×1.1。
4. 程序命名冲突:重复使用程序号导致覆盖。解决:采用唯一标识符(产品图号+日期+序列号)。
5. 单位制错误:误用英制单位导致尺寸偏差。解决:在系统设置中强制锁定公制单位。
十、总结
欧米茄折弯机编程代码的核心在于精确控制折弯角度、后挡料定位、滑块行程和折弯压力四大参数。编程人员需掌握材料力学特性、模具匹配原理、回弹补偿规律以及系统指令格式,结合首件调试不断优化程序。现代欧米茄折弯机已支持离线编程软件(如Delem Profile 3D、Cybelec CADMAN)实现自动展开、自动排料、碰撞检测,大幅提升编程效率和准确性。对于批量生产,建议建立标准化编程模板库,缩短编程周期并保证工艺一致性。
查看详情
查看详情