福建立式加工中心编程是指针对福建省制造业中广泛应用的立式加工中心设备,进行CNC数控程序编写与优化的专业技术工作。福建省作为中国东南沿海重要的制造业基地,在泉州、厦门、福州等地集聚了大量模具制造、机械加工、汽车零部件生产企业,立式加工中心是这些企业中应用最广泛的金属切削加工设备之一,其编程技术直接影响着产品质量和生产效率。
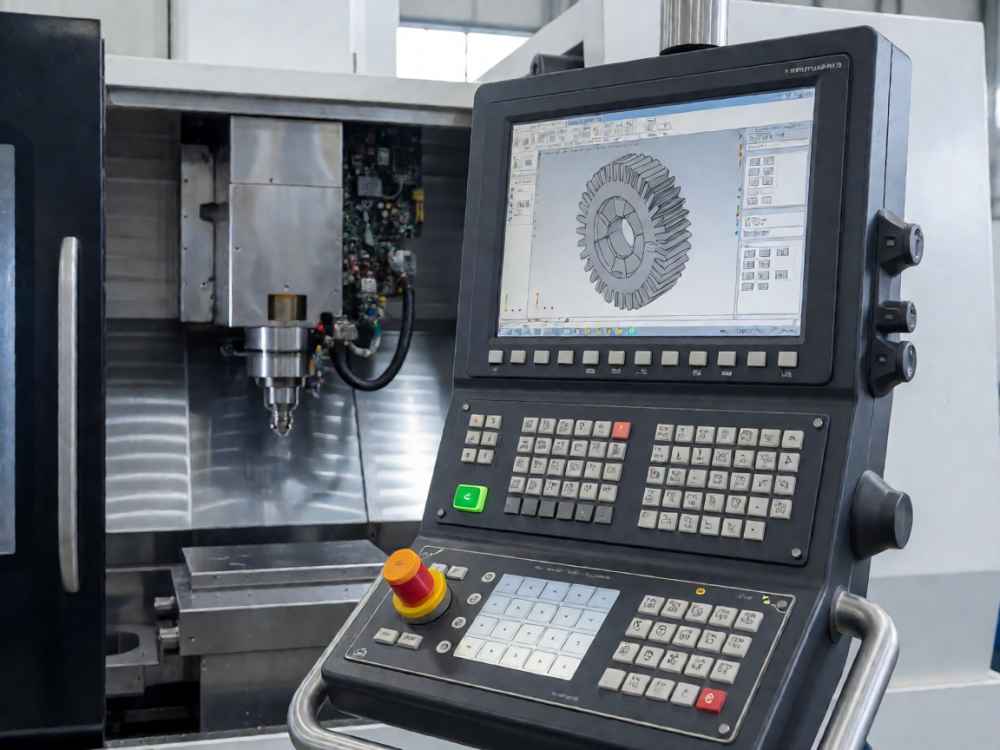
立式加工中心编程的技术核心在于G代码(准备功能指令)的编写与优化。在福建的机械加工行业中,最主流的数控系统为FANUC系统,其次为三菱(Mitsubishi)、西门子(Siemens)和华中数控系统。FANUC系统在福建的立式加工中心上占有率最高,其编程规范以ISO标准G代码为基础,同时支持宏程序(用户宏程序B)编程,适用于批量产品加工和复杂曲面加工场景。编程人员必须熟练掌握不同系统之间的指令差异,例如将FANUC程序移植到西门子系统时,其钻孔循环、攻丝循环指令存在明显差异,需要进行适配转换。
在编写立式加工中心程序前,编程人员需要完成以下几项关键准备工作:工艺分析是编程的基础,需要确定加工材料(如铝合金件、钢件、铸铁件或模具钢),选择合适的刀具类型与规格,计算合理的主轴转速(S值)、进给速度(F值)和切削深度(切深)。对于铝合金等软材料,通常采用高转速、大切深和较大进给量;对于模具钢等硬材料,则需降低转速并控制切深,以保障刀具使用寿命和加工表面质量。同时,编程前还应确认毛坯状态——是板材、棒料还是铸锻件,这直接决定第一刀下刀方式和切削余量的分配策略。
程序的坐标系设定是编程的核心环节之一。在立式加工中心上,编程人员需通过对刀操作确定工件坐标系,通常使用G54至G59之间的坐标系偏置指令来设定工件原点。对于复杂工件,还需运用G52局部坐标系或G92坐标系设定指令进行坐标系偏移操作。刀具长度补偿使用G43/G44/G49指令,刀具半径补偿使用G41/G42/G40指令,这些补偿功能可以在程序运行过程中根据实际刀具尺寸进行微量调整,从而保证加工精度,避免因刀具磨损或刃磨后的尺寸偏差导致零件尺寸超差。
常见的立式加工中心加工循环包括:面铣(使用G90/G01直线插补或面铣循环)、钻孔循环(G81/G82/G83)、攻丝循环(G84/G84.2/G74)、镗孔循环(G85/G86/G89)等。其中,G83深孔钻削循环在模具加工中非常常用,它采用间歇式啄钻进给方式有效排屑并冷却刀具;G84刚性攻丝在FANUC系统中需要配合M29指令启动刚性攻丝模式,以确保攻丝时主轴旋转与Z轴进给严格同步,保障螺纹加工精度。编程人员应理解每个固定循环的回退高度、孔底暂停时间和偏移参数的含义,才能编写出安全高效的加工程序。
对于复杂零件,手工编程难以满足精度和效率要求,因此CAM编程在福建制造企业中得到了广泛应用。主流的CAM软件包括Mastercam、UG NX(Siemens NX)、PowerMill、Cimatron以及国产中望CAD/CAM等。在模具加工领域,PowerMill的刀路计算能力较强,适合复杂型面的精加工;Mastercam在福建的机械加工行业中应用最为广泛,其2D/3D铣削模块功能完善、操作便捷、性价比高。使用CAM软件编程时,需要根据机床的控制器类型选择正确的后处理器(Post Processor),将CAM生成的刀位文件转换为机床可识别的G代码程序。后处理器选择错误会导致程序报错或加工异常,这是实际生产中常见的故障源。
在福建的立式加工中心实际生产环境中,编程人员需要掌握以下关键技巧:一是刀具路径规划策略,粗加工时通常采用螺旋进刀或斜向进刀方式,避免刀具垂直扎入工件产生冲击载荷;精加工时采用等高加工或平行加工策略,保证曲面表面光洁度。二是加工参数优选,根据工件材料和刀具材质(如硬质合金涂层刀具、白钢刀)选择合理的切削线速度vc和每齿进给量fz,防止刀具磨损过快或产生振刀现象。三是程序安全校验,在上机操作前必须进行程序模拟(如使用CIMCO Edit、Vericut或机床自带的图形模拟功能)确认刀具路径无碰撞、无超程。
福建地区的立式加工中心编程还体现出明显的行业区域特点:泉州地区以石材机械和纺织机械零件加工著称,编程时需要注意铸件毛坯余量不均匀的情况,通常先进行毛坯测绘再编写程序;厦门地区的电子元器件精密加工对尺寸公差要求严格,编程时需要预留精加工余量,并在程序中写入在线测量(如雷尼绍Renishaw测头循环程序)进行精度闭环控制;福州地区的注塑模具加工则要求较高的表面质量和电极加工精度,通常需要结合镜像加工、残余料检测和球头刀精光刀路等技术来满足模具型腔的苛刻要求。
此外,宏程序编程技术是立式加工中心编程中体现高级编程能力的重要内容。FANUC系统支持的宏B编程允许用户在程序中编写变量赋值、条件判断(IF…GOTO)、循环(WHILE…DO)等逻辑结构,非常适合系列化零件的加工。例如,相同轮廓不同尺寸的工件可以通过修改宏变量(如#1、#2代表长度和宽度)来实现程序通用化,从而大幅提高编程效率和程序管理便利性。宏程序还常用于自动分中、刀具寿命管理和加工过程监控等高级应用,体现编程人员的技术纵深。
在安全生产方面,编程人员必须严格遵循操作规范,程序中应包含安全高度设定(通常在换刀点Z值采用绝对坐标提升到安全平面),工件装夹干涉检查(刀路轨迹必须位于工件及夹具轮廓之外),以及刀具长度补偿合理性验证等环节。同时,编程时需充分考量机床行程范围,确保程序中所有坐标位置均在机床XYZ轴行程范围以内,避免超程报警或工作台碰撞事故。特别是在多件装夹加工中,还要防止相邻工件之间的刀具路径干涉,这在批量生产场景中尤为重要。
综上所述,福建立式加工中心编程是一项融合机械加工工艺、数控系统知识、CAM软件应用和现场实践经验的综合技术能力。从业人员既要具备扎实的切削原理和工艺分析基础,又要熟练掌握FANUC等主流数控系统的编程指令体系,同时还需结合福建本地制造业的行业特点和工厂实际设备情况,灵活运用各种编程策略和优化技巧,方能编写出高效、稳定、安全且高质量的加工程序,助力福建制造业从传统加工向数字化、智能化制造转型升级。
查看详情
查看详情