数控车床的转动伺服机构是机床实现精密回转运动的核心执行单元,其编程不仅涉及常规的主轴转速控制,还涵盖位置伺服控制、C轴功能、刚性攻丝及车铣复合加工等高级编程技术。从广义上看,转动伺服机构包括主轴伺服系统与进给伺服系统;前者负责工件回转运动,后者驱动刀架沿X/Z轴移动。两者的编程指令体系、参数配置和调试方法有显著差异,需分别论述。
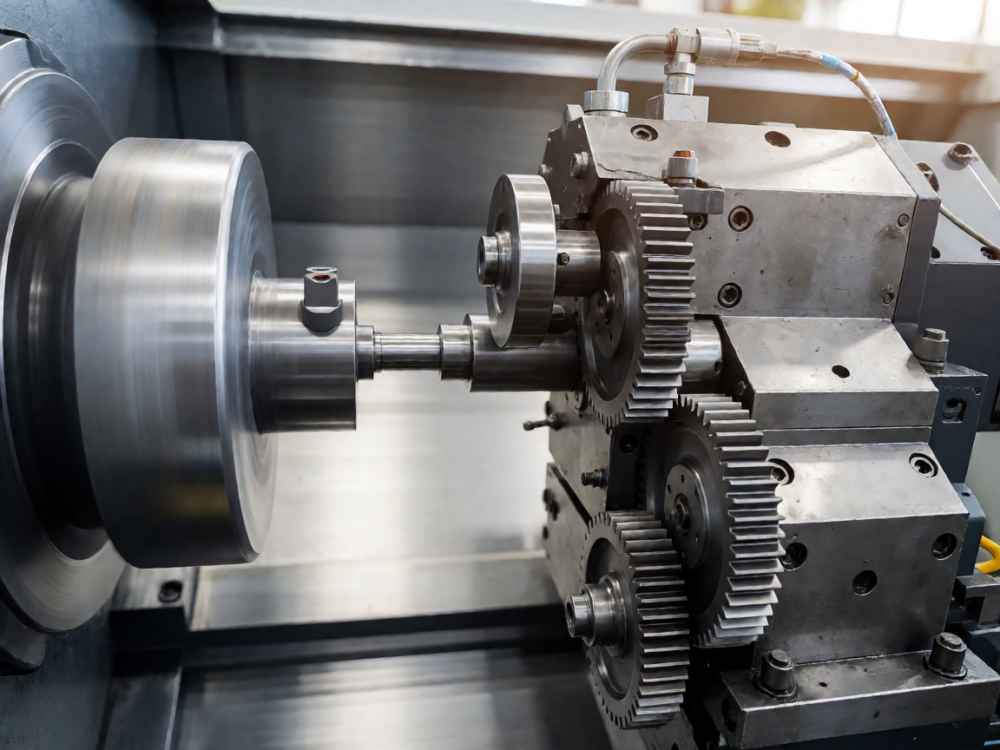
一、主轴伺服机构的编程基础。在数控车床中,主轴伺服通常采用变频器或伺服驱动单元驱动主轴电机,其编程指令主要有G96恒线速控制、G97恒转速控制和G50最高转速限制。例如,G97 S1200 M03表示主轴以1200r/min恒定转速正转,适用于螺纹加工或恒节距回转切削;而G96 S150 LIMIT=2500则用于端面或外圆车削,依据刀具当前位置的直径变化实时调整转速以维持恒定线速度。主轴伺服编程还需配合M19主轴定向指令,使主轴准确停止在某一固定角度位置,为后续的换刀、镗孔让刀或C轴分度提供基准。此外,部分高端数控系统使用主轴位置编码器实现螺纹切削同步,编程时需设定螺纹导程及主轴倍率,例如G32 Z-20 F3.0。
二、主轴伺服作为旋转坐标轴(C轴)的编程。当数控车床配有C轴功能时,主轴伺服不仅具有速度控制能力,还被控制为位置伺服轴,能够与X/Z轴实现联动插补。编程时需将主轴切换到C轴模式,典型指令为G112(或M19后激活C轴)。C轴编程的常用指令包括G00 C…快速定位、G01 C…F…直线角度进给、G02/G03 C…I…K…圆弧插补,其中C轴坐标单位为度(°)。例如,在端面钻偏心孔时,程序可写为G01 X60 C45 F500,表示X轴移动至60mm直径位置,同时C轴旋转至45°。对于极坐标插补,系统使用G07.1指令将C轴转换为虚拟直线轴,以便在端面或圆柱面上利用X轴与C轴合成加工多边形或凸轮轮廓,编程时需设定旋转轴每转移动量,如G07.1 C1000。
三、进给伺服机构(X/Z轴)的编程要点。数控车床的进给伺服机构由伺服电机、滚珠丝杠、光栅尺/编码器构成,其编程以G00快速定位、G01直线插补、G02/G03圆弧插补为基础。编程时需注意刀具补偿(T指令)和换刀偏置的配合,例如G00 X100 Z50 T0101。进给速度用F字表示,单位一般为mm/min或mm/r,在车削中常用G98设定每分钟进给,G99设定每转进给。对于伺服系统的反向间隙补偿、螺距误差补偿,虽属机床参数而不是加工程序,但其直接决定伺服编程的精度,需在系统参数中设置对应轴补偿量。特别地,当执行螺纹车削时,X/Z轴伺服必须与主轴编码器同步,编程采用G76复合循环或G92简单循环,并定义螺纹深度、牙型角和首刀背吃刀量。
四、转动伺服机构的高级编程指令与实例。在车削中心中,主轴伺服和进给伺服的联动编程常涉及圆柱插补。典型指令为G07.1(或G112)配合G01/G02,在圆柱表面加工沟槽。例如:
N10 G97 S1000 M03;主轴恒转速正转
N20 G112;启动C轴与X/Z联动(圆柱插补模式)
N30 G01 X80 Z-30 C60 F200;三轴直线联动
N40 G02 X90 Z-40 C120 R10 F150;螺旋圆弧
N50 G113;取消C轴联动模式
此外,刚性攻丝编程需同时控制主轴伺服与Z轴伺服的位置同步,常用指令M29激活刚性攻丝,随后执行G84 Z-20 F2.0,其中F值须与主轴转速和丝锥螺距严格匹配,例如主轴S1000、螺距2mm时F应为1000×2=2000mm/min。若车床带副主轴,则涉及双主轴的同步旋转或角度定位编程,需使用M81/M82等同步指令。
五、转动伺服机构的调试与参数设置。编程效果最终取决于伺服系统动态特性,需调整速度环比例增益、速度环积分时间、位置环增益和电流环限幅等参数。对于转动伺服机构,关键参数包括电子齿轮比(指令脉冲与电机旋转量比值)、编码器分辨率(如65536p/r)、最大转速限制和加减速时间常数。在数控系统中,需设定伺服轴参数如No.1010(指令单位)、No.1020(伺服轴名称)、No.1825(位置环增益)、No.1826(速度环增益)等。编程前应确保伺服使能信号有效,并检查原点复归模式,通常采用栅格法或绝对值编码器回零,程序中使用G28指令返回参考点。
六、常见问题与编程注意事项。第一,主轴伺服与进给伺服的响应时间不匹配会导致连续切削中的轮廓误差,因此编程时避免使用过高的进给率与过大的加速度。第二,C轴编程时若未取消恒线速G96,会造成主轴转速随C轴转动而突变,务必在C轴联动前切换为G97。第三,M19主轴定向后执行分度动作前,应确认定向角度与刀塔间隙是否满足精度要求。第四,在车铣复合中,转动伺服机构的设计冲突(如铣削力对主轴位置的扰动)需通过伺服刚度和前馈补偿进行消解,编程时合理使用M00暂停保证换刀稳定。第五,所有与转动伺服相关的M代码(M03、M04、M05、M19、M29、M81等)在程序段中应独立执行,避免与同段G01等运动指令互相干扰,导致伺服误动作。
综上所述,数控车床转动伺服机构的编程是一门结合数控工艺、伺服驱动和PLC逻辑控制的综合技术。操作者不仅要掌握G/M代码的格式与含义,还须理解主轴位置闭环与进给速度闭环的耦合关系。只有依据具体机床的数控系统(如FANUC、SIEMENS、三菱)和伺服放大器参数,编写出符合机械特性的加工程序,才能充分发挥转动伺服机构的高速、高精度和高响应性能。
查看详情
查看详情