在机床数控编程领域,“状能”并非标准的专业术语。它通常是“状态功能”“模态(续效)功能”的不规范简称,也可能是“动能”的误写。根据实际加工语境,可从下面几个层面准确理解。
一、最常见的含义:模态功能(模态代码 / 续效代码)
这是编程中最贴近“状态”+“功能”的概念。在数控加工程序中,代码分为模态代码(Modal Code,又称续效代码)和非模态代码(Non-modal Code,非续效代码)。模态代码一旦在某一程序段中被指定,就会一直保持该“状态”有效,直到被同组的其他代码取代或被系统复位,相当于给机床设定一个持续生效的工作模式。
典型示例:程序段 N10 中写入 G01(直线插补),其后 N20、N30 等程序段即使不再写 G01,机床依然按直线插补运行,因为 G01 是模态代码;而 G04(暂停)属于非模态代码,只在所在程序段内有效。同理,G90/G91(绝对/增量编程)、G17/G18/G19(平面选择)、M03/M04(主轴正/反转)、F(进给量)等都具有模态特性。我们把代码“持续生效”的这一属性称为模态状态,某些资料会简称为“状能”。
二、指机床的“工作状态功能”(Mode 状态)
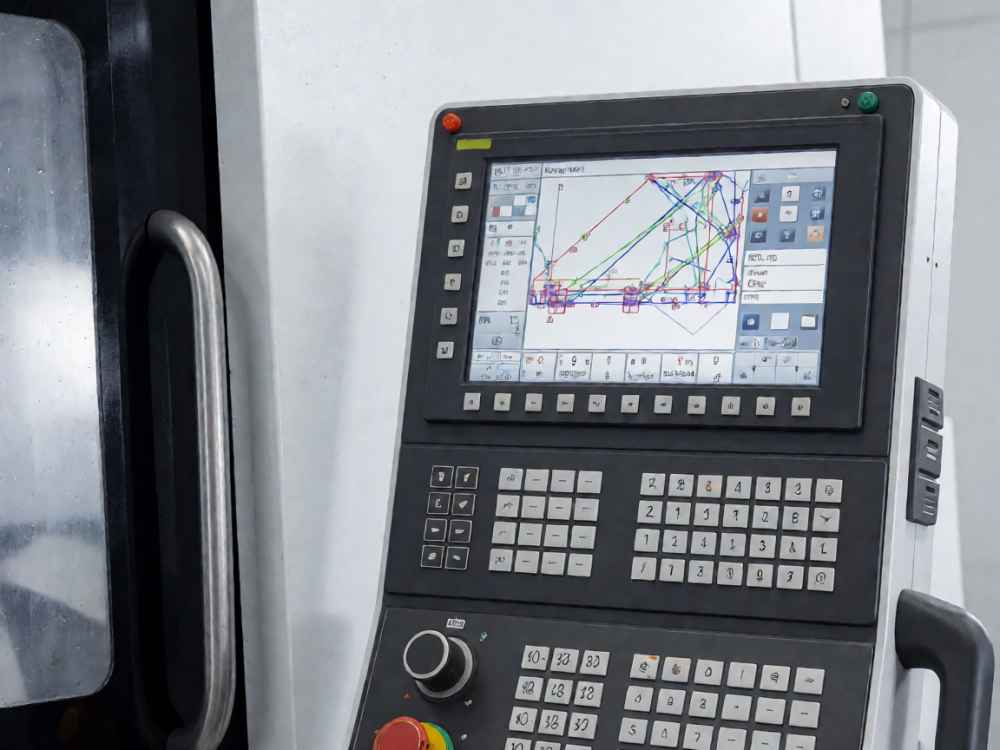
“状能”有时指机床当前所处的工作状态/运行方式,即 CNC 系统的几种基本模式:编辑(EDIT)、自动(AUTO/自动循环)、手动数据输入(MDI)、手动进给(JOG/点动)、手轮/手摇(HANDLE)、回参考点(REF/回零)、DNC 在线加工等。编程与操作前必须让机床处于对应“状态”,否则程序无法输入或无法执行。
三、少数情况:实际是“动能”(负载与惯量匹配)
若出现在主轴、伺服电机选型或加减速优化的语境中,“状能”可能是“动能”的笔误。机床电机需要校核负载惯量与电机惯量匹配,并在快速启停时核算系统动能与制动功率,以防过载或超差。
四、结论
建议您先确认该词出现的具体位置:若出现在代码指令语境,应理解为模态(续效)功能;若出现在面板操作/工作方式语境,应理解为机床工作状态;若出现在电机选型语境,则可能是“动能”的误写。
查看详情
查看详情