数控机床新手怎么看懂编程:专业指南与核心要素解析
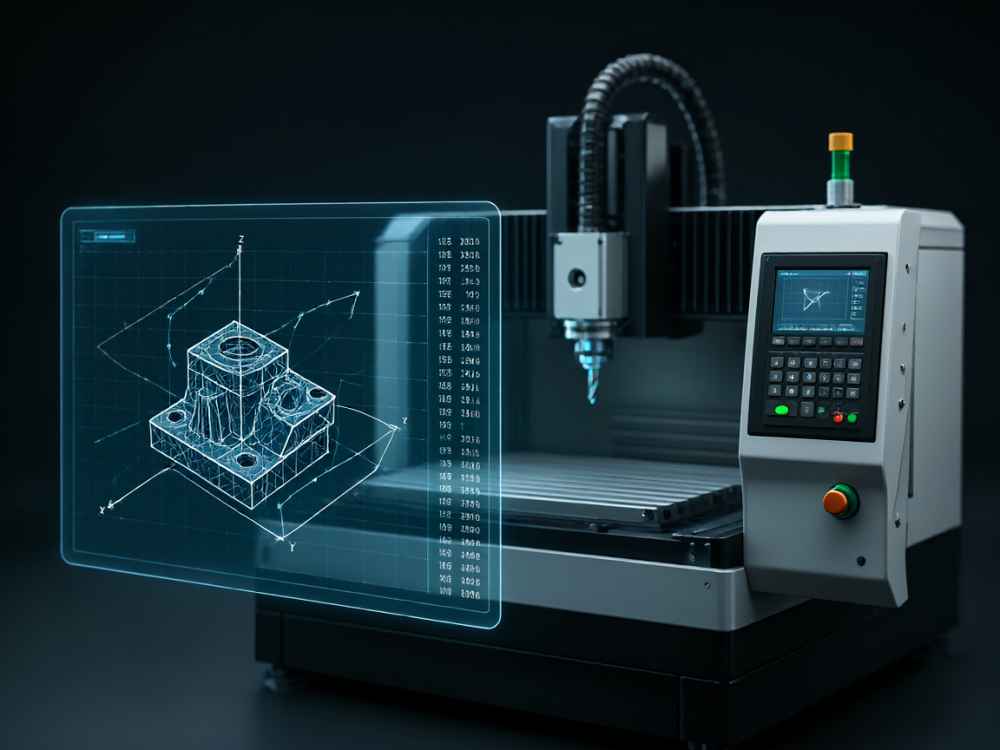
对于数控机床(CNC)新手而言,看懂编程是迈向熟练操作的第一步。数控编程不仅仅是字符的组合,更是加工路径、刀具运动与工艺参数的逻辑体现。要专业且准确地读懂程序,需从基础代码、坐标系、程序结构及安全规范四个维度进行系统学习。
一、掌握核心指令:G 代码与 M 代码
数控程序主要由辅助功能字组成,其中G 代码(几何指令)和M 代码(辅助指令)是最基础的语言。新手应重点理解以下关键代码的含义:
1. 运动指令:G00 代表快速定位,即刀具以机床设定最高速度移动,仅用于空行程;G01 代表直线插补,刀具按指定进给速度直线切削;G02/G03 分别代表顺时针和逆时针的圆弧插补,用于加工轮廓或倒角。
2. 主轴与冷却指令:M03/M04 用于控制主轴正转与反转,需配合S 地址(主轴转速)使用;M08/M09 分别对应冷却液开与冷却液关,直接影响加工时的排屑与降温效果。
3. 程序控制指令:M00 是程序计划停止,等待操作者确认;M01 是选择停止;M02/M30 代表程序结束,其中 M30 通常包含程序复位功能,便于循环加工。
二、理解坐标系与定位方式
看懂坐标是理解刀具位置的关键。数控系统通常使用绝对坐标系和增量坐标系来定义位置。
1. 绝对坐标 (G90):所有坐标值均相对于工件原点或机床原点。这是最常用的模式,例如 X10.0 表示刀具移动到距离原点 10 毫米处。
2. 增量坐标 (G91):坐标值相对于当前位置的位移量。例如 X10.0 表示从当前点向前移动 10 毫米。新手需特别注意两种模式的切换,错误的模式会导致撞刀事故。
3. 坐标轴识别:通常 X 轴为水平方向,Y 轴为垂直于 X 轴的水平方向,Z 轴为主轴移动方向(垂直于工作台)。理解各轴的正负方向是阅读程序的第一步。
三、分析程序结构与工艺参数
一个规范的数控程序通常分为程序头、加工段和程序尾三部分,阅读时需关注工艺参数的合理性。
1. 刀具与补偿:程序中的 T 代码 指定刀具号,常配合 D 代码(刀补号)使用。刀补功能允许系统在加工中自动修正刀具半径或长度误差,新手需了解半径补偿(G41/G42)与长度补偿(H 代码)的区别。
2. 进给速度 (F 代码):该参数决定刀具切削时的移动速度,单位通常为毫米/分钟。过高的进给量会导致刀具磨损加剧,过低则影响效率。阅读时需结合材料与刀具材质判断数值是否合理。
3. 主轴转速 (S 代码):指每分钟转数(RPM)。不同的切削深度和切宽需要匹配不同的转速,以确保切削速度(Vc)符合工艺要求。
四、利用模拟仿真与安全校验
在现代数控生产中,直接运行未经验证的程序风险极高。新手应养成使用模拟仿真软件(如 Vericut、Mastercam 内置模拟等)的习惯。
1. 图形化验证:通过软件生成的刀路轨迹,直观检查刀具运动路径,确认是否有过切、漏切或干涉现象。
2. 单段运行与倍率:在机床实际操作中,应启用单段模式(Single Block)和进给倍率(Feed Override),将倍率调至10% 或更低,逐步检查每个指令的执行情况。
3. 安全高度检查:阅读程序时,特别关注Z 轴的抬刀动作。确保在非切削状态下,刀具快速退刀至安全平面,避免在换刀或移动时撞击夹具或工件。
五、总结与建议
看懂数控机床编程并非一蹴而就,需要理论与实践的结合。建议新手从标准程序入手,对比图形化界面与字符程序,逐步建立空间思维。同时,务必牢记安全第一原则,任何不确定的指令都应在空运行(Dry Run)状态下先进行测试。通过系统学习ISO 标准代码与具体机床系统手册(如 FANUC、Siemens、Mitsubishi 等),才能成为专业的数控编程与操作人才。
查看详情
查看详情