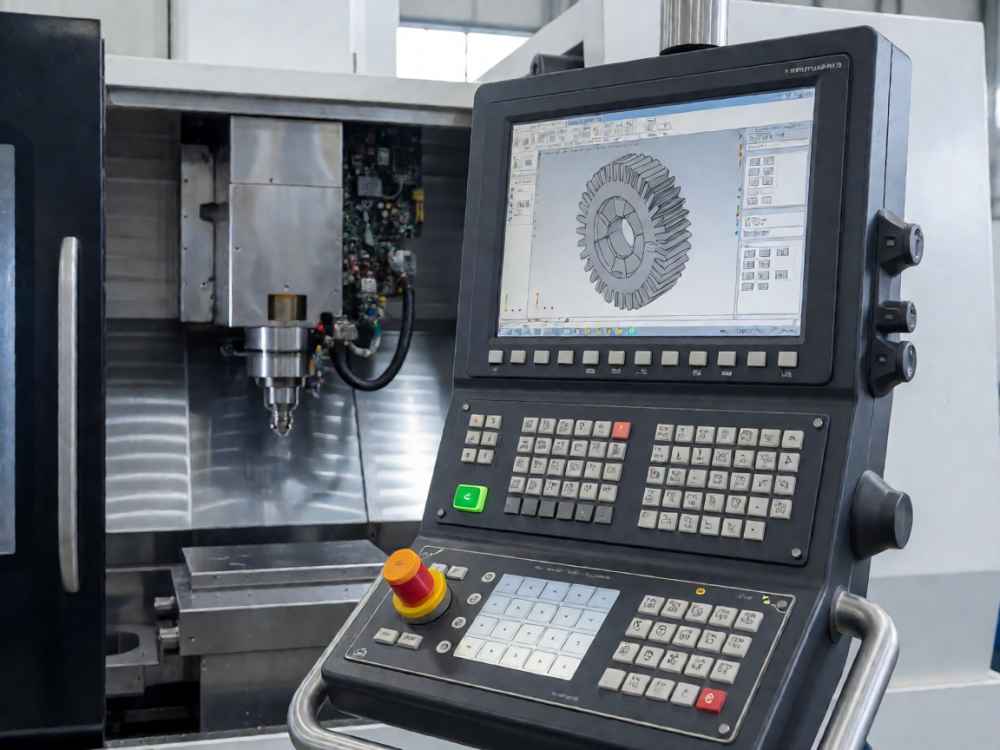
在数控加工领域,三菱系统(Mitsubishi CNC)凭借其高刚性、高精度以及强大的宏程序功能,广泛应用于模具制造和精密零部件加工。与发那科(FANUC)系统相比,三菱系统在基础G代码上高度兼容,但在宏程序变量、系统参数以及特定高速高精度功能上存在显著差异。以下针对数控三菱系统(以M70/M80系列加工中心为例),提供一套完整的编程实例及核心指令解析。
一、基础编程实例:矩形凸台铣削(外轮廓加工)
本实例针对一个50mm × 50mm × 5mm的矩形凸台,使用φ10mm平底立铣刀进行轮廓铣削。程序采用绝对坐标编程(G90),并启用刀具半径补偿(G41)和刀具长度补偿(G43)。
程序代码:
O0001 (MAIN PROGRAM)
G17 G21 G40 G49 G80 G90 (初始化:XY平面选择,公制单位,取消刀补/长度补偿/固定循环,绝对坐标)
G54 (选择工件坐标系G54)
T01 M06 (换刀T01号刀具)
G43 H01 Z50. (刀具长度补偿,Z轴安全高度50mm)
S2500 M03 (主轴转速2500转/分,正转)
G00 X-45. Y-45. (快速定位至工件外角安全点)
Z5. (快速下刀至Z=5mm安全面)
G01 Z-5. F200. (直线进给下刀至加工深度5mm,进给率200mm/min)
G41 D01 G01 X-25. Y-25. F500. (开启刀具半径补偿D01,直线切入至轮廓起点,进给率500mm/min)
G01 Y25. (沿Y轴正向切削至点(-25,25))
G01 X25. (沿X轴正向切削至点(25,25))
G01 Y-25. (沿Y轴负向切削至点(25,-25))
G01 X-25. (沿X轴负向切削至点(-25,-25))
G40 G01 X-45. Y-45. (取消刀具半径补偿,退刀至安全点)
G00 Z50. (Z轴快速抬刀至安全高度)
M05 (主轴停止)
M30 (程序结束并复位)
核心指令解析:
1. G54: 三菱系统支持G54~G59六个标准工件坐标系,用于设定工件原点与机床原点的偏移量。必须注意,在机床开机回参考点后,需在参数画面中将机械坐标值输入至对应坐标系。
2. G41/G40: 刀具半径补偿指令。三菱系统要求补偿在切削进给(G01/G02/G03)状态下建立或取消,且切入切出路径应大于刀具半径(通常留出≥2倍刀径的安全距离),以避免过切。
3. G43/H01: 刀具长度补偿。三菱系统将刀长值存储于H寄存器中,补偿值等于刀尖到主轴端面的实测距离。此指令必须配合G49(取消刀长补偿)使用。
二、三菱特有功能实例:固定循环(刚性攻丝 G84)
三菱M70/M80系统提供完善的固定循环指令。相较于发那科,三菱在攻丝循环中支持同步攻丝(刚性攻丝),并允许通过参数调整同步误差。以下实例为M6螺纹孔的刚性攻丝。
程序代码:
O0002 (TAPPING PROGRAM)
G90 G54 G40 G80 (绝对坐标,G54坐标系,取消刀补和循环)
T02 M06 (换T02号丝锥)
G43 H02 Z50. M03 S1000 (刀长补偿,主轴正转1000rpm)
G00 X20. Y20. (定位至第一个孔位)
Z5. (快速至R平面)
G84 Z-15. R3. F1.5 (刚性攻丝循环:攻丝深度15mm,R点平面Z=3mm,进给率F=1.5mm/rev)
X50. (移动至第二个孔位,自动执行攻丝)
X20. Y50. (移动至第三个孔位)
X50. Y50. (移动至第四个孔位)
G80 (取消固定循环)
G00 Z100. (抬刀至安全高度)
M30 (程序结束)
编程要点:在三菱系统中,F值必须等于主轴转速(S)与螺距(P)的乘积。例如,M6标准螺距为1.5mm,当S=1000rpm时,F=1000×1.5=1500mm/min(程序中写作F1.5需注意,部分系统要求F1500,具体取决于参数设置)。三菱系统支持G84.1或M29S指令强制刚性攻丝模式,确保主轴与进给轴严格同步。
三、宏程序实例:均布孔位循环加工(用户宏程序)
三菱系统的用户宏程序(User Macro)是其核心优势之一。变量使用#100~#199(公共变量)和#1~#33(局部变量)。以下实例通过宏程序加工圆周上均布的8个孔。
主程序:
O0003 (MAIN PROGRAM)
G65 P9000 X50. Y50. R30. A0. B45. I8 Z-10. F200. (调用宏程序O9000,传递参数:圆心X=50,Y=50,半径R=30,起始角A=0°,增量角B=45°,孔数I=8,深度Z=-10,进给F=200)
M30
宏程序(O9000):
O9000 (HOLE POSITIONING MACRO)
#10 = #24 (将X坐标赋值给#10)
#11 = #25 (将Y坐标赋值给#11)
#12 = #18 (将R半径赋值给#12)
#13 = #1 (将起始角A赋值给#13)
#14 = #2 (将增量角B赋值给#14)
#15 = #4 (将孔数I赋值给#15)
#16 = 1 (计数器初始化)
WHILE [#16 LE #15] DO 1 (循环执行直到孔数完成)
#17 = #10 + #12 * COS[#13] (计算当前孔X坐标:X = 圆心X + 半径 * cos(角度))
#18 = #11 + #12 * SIN[#13] (计算当前孔Y坐标:Y = 圆心Y + 半径 * sin(角度))
G00 X#17 Y#18 (快速定位至当前孔位)
G01 Z#26 F#9 (进给下刀至深度Z,F为进给率)
G00 Z5. (抬刀至安全平面)
#13 = #13 + #14 (累加角度增量)
#16 = #16 + 1 (计数器加1)
END 1
M99 (宏程序返回)
宏程序技术细节:三菱系统在宏程序中使用#26代表Z轴坐标(对应字母Z),#9代表F进给率。与发那科不同,三菱系统的WHILE...DO 1...END 1循环结构必须严格配对,且支持嵌套循环(DO 1~DO 3)。三菱宏程序支持三角函数SIN、COS、TAN以及平方根SQRT运算,角度单位为度。
四、高速高精度加工指令(三菱专属)
三菱M80系列系统提供独有的G05 P10000(高速高精度模式)和G05 P10001(超高速高精度模式),此指令可在切削前开启,能极大提升曲面加工的表面质量,同时减少伺服滞后造成的形状误差。编程格式如下:
G05 P10000 (开启高速高精度控制模式)
... (加工指令)
G05 P0 (关闭高速高精度模式)
注意:该指令与发那科的AI轮廓控制(G05.1)不同,三菱系统必须使用P10000作为参数,且需在参数画面预先设定允许的轨迹误差值(通常设定为0.01mm以内)。
五、程序安全与校验要点
1. 空运行与图形模拟: 三菱系统在编程前必须执行图形模拟(GRAPHIC)功能,通过画图校验刀具轨迹,防止碰撞。
2. 软限位与行程检查: 三菱系统有严格的软限位(Stroke Limit)参数设定,编程时务必确保坐标值在机床行程内。
3. 刀具表与偏置: 三菱系统的刀具补偿分为几何补偿(Geometry)和磨损补偿(Wear),编程中使用的D值和H值必须与机床刀库中实际设定的数值一致,否则会出现过切或撞刀事故。
4. 报警代码处理: 三菱系统报警代码以M01~M99(程序错误)、100~199(伺服错误)、200~299(系统错误)区分。若出现M30(程序结束)前的任何报警,必须立即停止并检查程序语法。
六、总结
以上实例全面覆盖了数控三菱系统在基础轮廓铣削、刚性攻丝以及宏程序钻孔方面的典型应用。编程时应严格遵循三菱系统的代码规范,特别注意G65宏调用参数传递与G05高速高精度模式的配合使用。对于复杂模具加工,建议结合CAM软件生成的APT格式后处理文件,导入三菱系统进行二次优化,以达到最佳加工效率与精度。
查看详情
查看详情